Concevoir l’itinéraire de préparation : parcours, zone dorée et placement ABC
La moitié de la préparation, c’est marcher. Cet article compare les parcours en S, traversants et en retour, place les meilleures ventes dans la zone dorée et fait atterrir les classes ABC sur des emplacements réels.
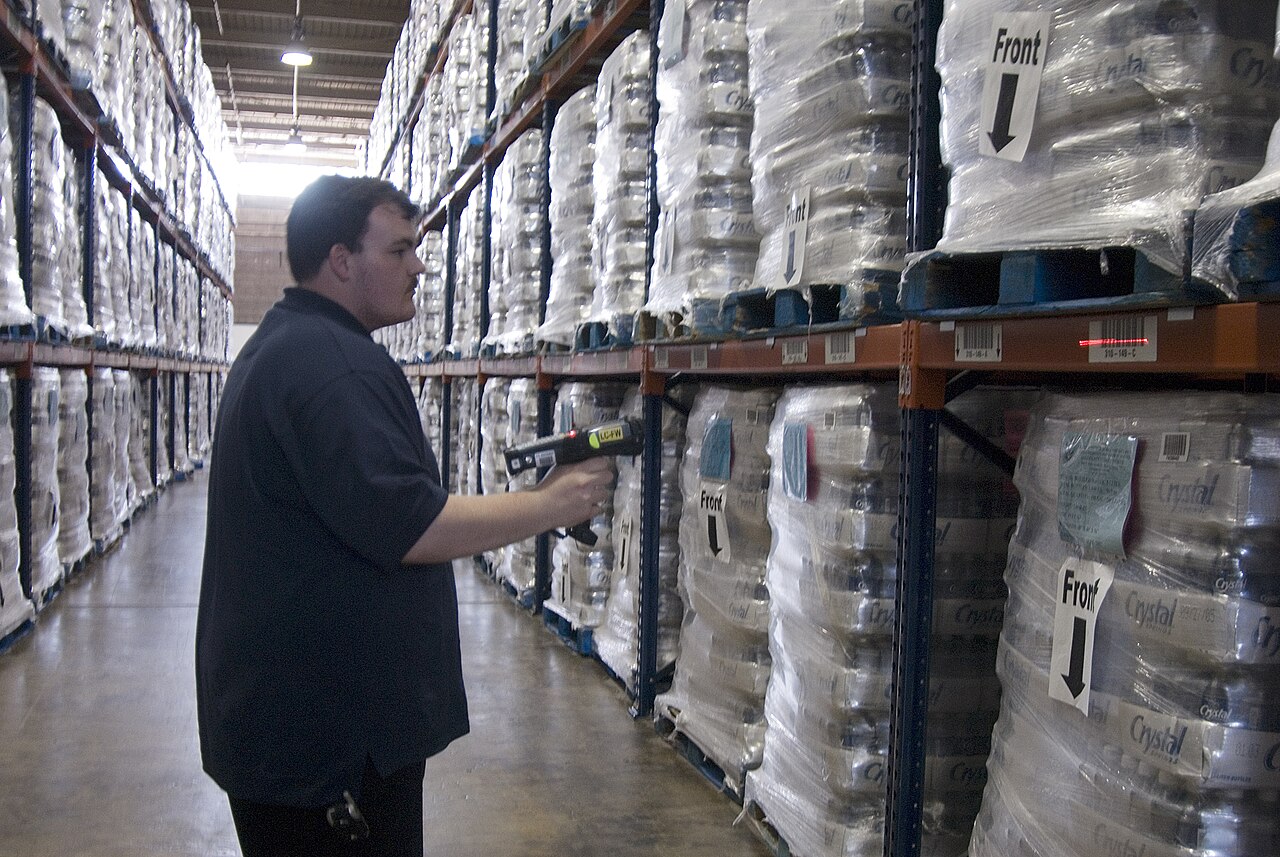
Chronométrez un trajet et divisez les minutes honnêtement : marcher jusqu’à l’emplacement, trouver et prendre l’article, confirmer, repartir. Dans la plupart des entrepôts, la marche représente plus de la moitié du trajet. C’est pourquoi l’itinéraire compte plus que la vitesse : un marcheur rapide sur un mauvais itinéraire perd contre un marcheur moyen sur un bon itinéraire, chaque jour, de plusieurs heures. L’itinéraire a deux moitiés : la forme du parcours et le placement des marchandises.
Trois façons de parcourir une allée#
Le parcours en S traverse de bout en bout chaque allée où il entre, en serpentant dans le bloc : descente de l’allée 1, remontée de la 2, descente de la 3. On ne revient jamais en arrière, et la marche finit toujours côté lointain. Il convient à la préparation dense — chariots et lots où presque chaque allée contient quelque chose — car les mètres « perdus » sont peu de chose à côté des arrêts. Sa faiblesse : avec un seul prélèvement dans une allée, on la parcourt quand même en entier.
Le parcours traversant entre aussi d’un bout et sort de l’autre, mais ne promet pas de couvrir toute l’allée : le préparateur la travaille par segments, prélevant des deux côtés en avançant, et les allées sans prélèvement sont entièrement sautées par les allées transversales. La différence avec le S apparaît en préparation éparse : décider quelles allées entrer économise plus que la forme à l’intérieur de l’allée.
Le parcours en retour entre dans une allée, prélève ce qu’il faut et ressort par le même bout. Il semble gaspiller — chaque mètre est marché deux fois —, mais il gagne quand les prélèvements sont rares et peu profonds : si le seul prélèvement est à trois travées, entrer et revenir coûte six travées, alors qu’un S coûte toute l’allée plus le retour transversal. Il convient aussi à la préparation mono-commande depuis une base à une extrémité.
| Parcours | Comment il marche | Idéal pour |
|---|---|---|
| En S | Chaque allée entrée, de bout en bout, en serpentant ; jamais de retour. | Préparation dense par lots et au chariot, avec des arrêts dans la plupart des allées. |
| Traversant | Avance par segments ; les allées sans prélèvement sont entièrement sautées. | Préparation éparse répartie sur un grand bloc. |
| En retour | Entrer, prélever, ressortir par le même bout. | Prélèvements rares et peu profonds ; mono-commande depuis un bout ; allées étroites. |
Quelle que soit la forme choisie, elle ne fonctionne que si la liste de préparation la suit. Dans Docklify, les données maîtres des emplacements portent une valeur sequence — l’ordre de parcours des itinéraires — maintenue dans Master Data → Emplacements, avec les poids de stratégie de préparation et de suggestion de mise en stock. Gardez la sequence à jour après chaque réaménagement.
La zone dorée : de la taille à l’épaule, près de l’emballage#
Chaque prélèvement a un prix physique. Un article à hauteur taille-épaule, sur un rayonnage de passage, coûte un geste et une prise. Le même article au sol coûte un dos plié ; au-dessus de la tête, un escabeau et deux mains. Multiplié par des centaines de prélèvements par jour, la hauteur devient un budget de main-d’œuvre. La zone dorée est cette bande taille-épaule — 0,7 à 1,6 m — dans les emplacements les plus proches de l’emballage.
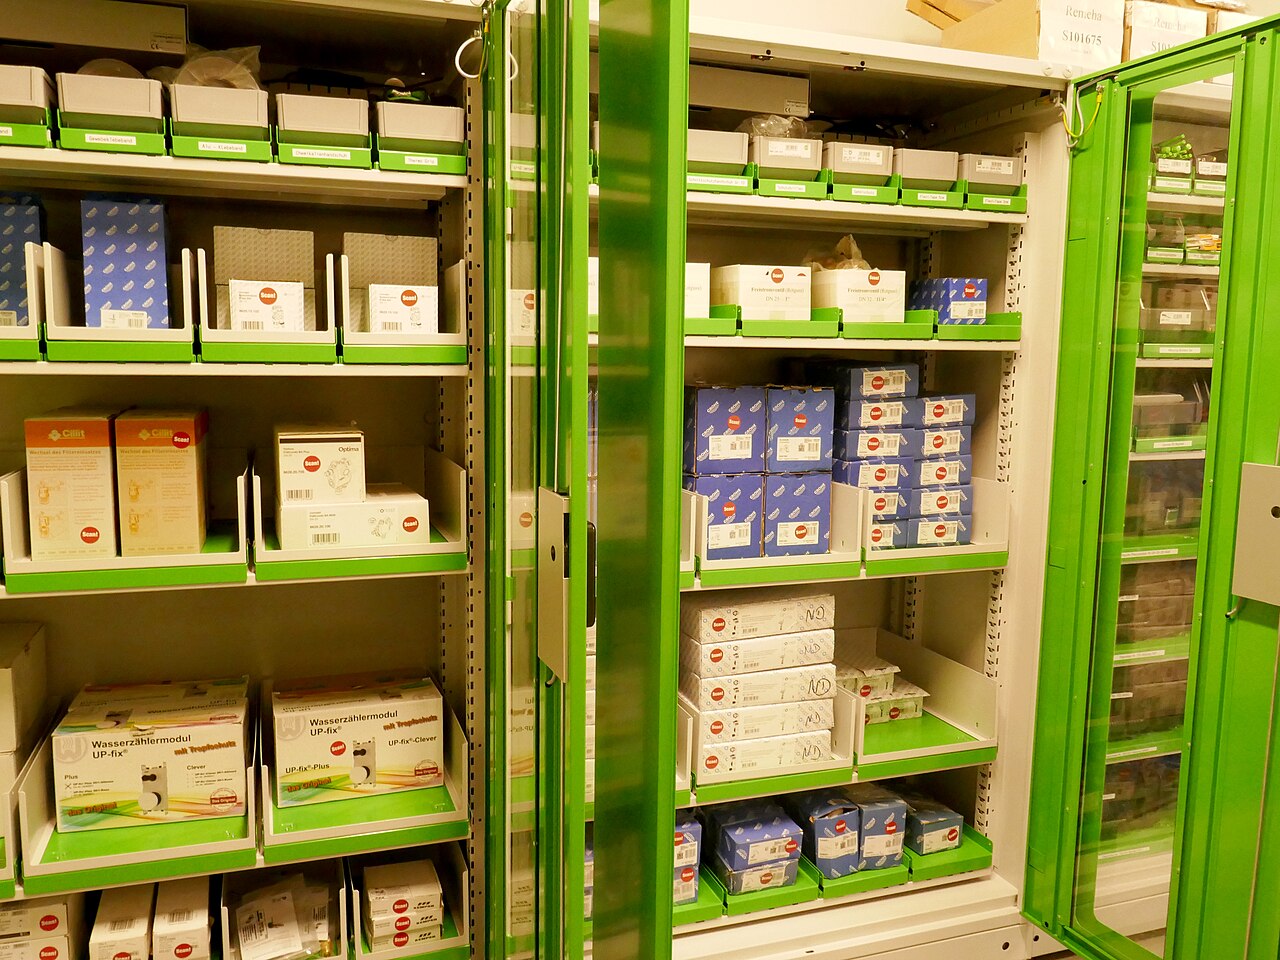
- Les meilleures ventes lourdes vont en bas de la zone dorée, pas à hauteur d’épaule : fréquence plus poids égale blessure programmée. À la taille, près du chariot, levée courte.
- Réservez le sol et les niveaux au-dessus de la tête à la rotation lente et au stock de réserve. Une référence prélevée deux fois par mois peut coûter deux dos pliés par mois ; une référence à 200 fois par jour, non.
- La distance compte comme la hauteur : un rayonnage doré à vingt allées de l’emballage n’est pas doré. Jugez un emplacement au prix complet d’un prélèvement là : marcher plus atteindre.
La zone dorée fonctionne en paire : une face de préparation devant, du stock de réserve derrière ou au-dessus. Le préparateur ne touche que la face ; la réserve sert à la remplir, jamais à y prélever pendant une vague chargée. Dimensionnez la face pour un à deux jours de prélèvements de cette référence.
Le placement dérive : une meilleure vente se refroidit, une promotion se termine, une nouvelle référence atterrit dans la zone dorée par hasard. Dans Docklify, l’analyse de slotting travaille à partir de votre historique de préparation, de vos classes ABC et de vos lignes de sortie pour trouver les références mal placées, et propose de meilleurs emplacements avec les tâches de déplacement pour les corriger. Elle ne fait que proposer : rien ne bouge sans votre confirmation.
Les classes ABC, posées sur de vrais emplacements#
ABC est un classement par fréquence de prélèvement, pas par valeur. Comptez les prélèvements par référence sur les 60–90 derniers jours : le groupe A — les 10–20 % du haut — produit environ 70–80 % des prélèvements ; B est la bande du milieu ; C, la longue traîne. Le classement ne sert que s’il change la place des choses : A dans la zone dorée près de l’emballage, B un pas plus loin, C au fond, en haut et en bas. Reclassez plusieurs fois par an.
| Classe | Part des prélèvements | Où elle vit |
|---|---|---|
| A | Environ 70–80 % des prélèvements, depuis 10–20 % des références. | Zone dorée, trajet le plus court depuis l’emballage, faces de préparation dédiées avec réserve derrière. |
| B | La bande du milieu : des prélèvements stables, sans éclat. | Juste hors de la zone dorée : un niveau au-dessus, un en dessous, ou l’allée suivante. |
| C | La longue traîne : la plupart des références, très peu de prélèvements chacune. | Au fond des rayonnages, niveaux hauts et au sol, stockage compact. |
Le placement commence au quai, pas au réaménagement. Dans Docklify, la mise en stock propose 2 à 3 emplacements par palette selon vos règles, l’opérateur en choisit un, et l’emplacement réellement utilisé est enregistré, même s’il diffère de la proposition. Cet écart proposé/réel est la matière première du slotting.
Allées à sens unique : ennuyeuses, et rentables#
Dans une allée à double sens, deux préparateurs avec chariots se rencontrent face à face, l’un recule, les deux perdent du temps. Mettre les allées en sens unique — entrer côté emballage, sortir côté lointain, de façon constante — supprime cette danse : personne ne recule avec un chariot chargé, et la forme de l’itinéraire devient applicable car tout le monde circule dans le même sens. Dans les allées de moins d’environ 2,4 m libres, le sens unique gagne.
- Peignez la direction au sol à chaque entrée d’allée — une flèche qu’un préparateur fatigué suit sans réfléchir — et marquez la sortie en sens interdit.
- Gardez les chariots hors des allées de préparation pendant les heures de préparation : les mouvements en vrac passent par les grandes allées principales et le réassort entre selon un horaire, pas au hasard.
- Accordez la direction à l’itinéraire : si la préparation finit à l’emballage, le flux doit y amener les préparateurs, pas les abandonner au bout avec un chariot plein.
Une face vide casse l’itinéraire : le réassort#
Tout design d’itinéraire suppose que la face de préparation a du stock. Dès qu’un préparateur arrive sur un emplacement doré vide, l’économie de l’itinéraire part en gestion d’exceptions. Les faces restent pleines grâce au réassort : avancer la réserve depuis le stockage avant que la face ne se vide, selon une règle de minimum et d’objectif, pas quand quelqu’un remarque un rayonnage vide.
Dans Docklify, chaque emplacement de préparation porte un minimum et un objectif par produit, réglés dans WMS → Settings → Pick location minimums. Quand le stock passe sous le minimum — vérifié après les prélèvements, lors d’un balayage quotidien ou depuis la page de réassort manuel —, le système crée une tâche de réassort depuis l’emplacement qui détient la réserve, pour objectif moins stock ; une face à zéro avec des commandes en attente est marquée URGENTE et épinglée en haut de la liste mobile.
Au sol, le design devient une marche guidée : dans Docklify, les commandes de sortie génèrent des tâches depuis WMS → Commandes de sortie → Create pick task — Order Pick pour une commande, Batch Order Pick pour plusieurs en un trajet, Wave Pick pour une vague — et le préparateur exécute la tâche pas à pas sur mobile : scanner l’emplacement, scanner la palette quand c’est demandé, confirmer la quantité.
Mesurez l’itinéraire avant de le redessiner#
- Parcourez une préparation complète au chronomètre et séparez marcher de prélever. Si la marche fait moins d’un tiers, votre problème n’est pas l’itinéraire : c’est le temps de recherche, l’étiquetage ou les faces vides.
- Comptez les prélèvements par emplacement et par semaine depuis le système, pas de mémoire. La zone dorée doit contenir les emplacements en tête de cette liste ; chaque écart est une tâche de déplacement en attente d’être écrite.
- Redessinez par petits pas : déplacez les vingt références les plus mal placées, mesurez deux semaines, puis décidez des vingt suivantes. Réorganiser tout l’entrepôt en un week-end ne se mesure pas.
Un itinéraire de préparation ne se dessine pas une fois pour toutes. Les allées se réaménagent, l’assortiment tourne avec les saisons et un nouveau client peut réécrire votre liste ABC en un trimestre. Traitez l’itinéraire comme le slotting : un réglage vivant avec un rythme de revue.
Fonctionnalités Docklify utilisées dans cet article#
- Sequence et poids des emplacements — Master Data → Emplacements : chaque emplacement porte une sequence (ordre de parcours), un poids de stratégie de préparation et un poids de suggestion de mise en stock.
- Analyse de slotting — trouve les références mal placées depuis l’historique, les classes ABC et les lignes de sortie, propose de meilleurs emplacements et crée les tâches de déplacement ; elle ne fait que proposer.
- Suggestions de mise en stock — le système propose 2 à 3 emplacements par palette selon les règles, et l’emplacement réellement utilisé est enregistré même s’il diffère.
- Tâches de réassort — WMS → Settings → Pick location minimums fixe minimum/objectif par produit et emplacement ; les faces sous le minimum génèrent des tâches et les faces à zéro avec commandes en attente sont marquées URGENTES sur mobile.
- Tâches de préparation mobiles — WMS → Commandes de sortie → Create pick task (Order Pick / Batch Order Pick / Wave Pick) ; sur mobile : scanner l’emplacement, scanner la palette quand c’est demandé, confirmer la quantité.